


SPC 모니터링 시스템 개발, 검사 항목 150개 실시간 판정
우리비엔씨는 2016년 6월부터 8월까지 한국몰렉스의 생산공정 검사 데이터를 관리도로 보여 주고 이상을 자동으로 판정하는 SPC 모니터링 시스템을 개발했고, 2019년 5월부터 2020년 2월까지 판정 규칙과 화면을 넓히는 2차 고도화를 진행했습니다. 고객사 IT부서가 운영하는 검사 데이터 입력 시스템(AIR System)의 SQL Server 데이터를 읽어, 측정 항목 최대 150개의 Xbar-R 관리도, 공정능력(Cpk), 이상 조치 기록을 하나의 프로그램에서 다룹니다. 커넥터 생산 공정의 품질 담당자와 부서 관리자가 엑셀 계산 없이 공정 상태를 확인하도록 만든 공정 품질 모니터링 프로그램입니다.
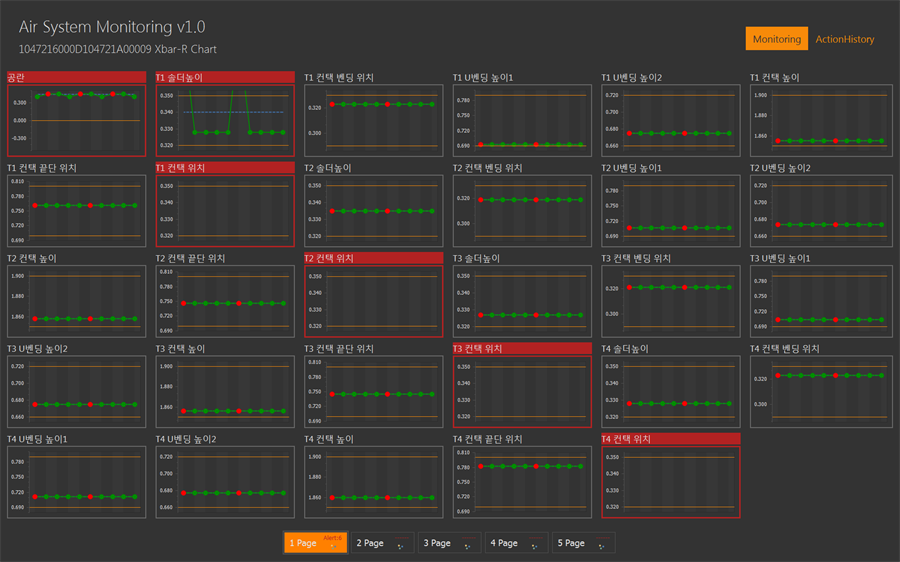
SPC 모니터링 대시보드. 측정 항목 30개를 한 화면에, 5페이지까지 최대 150개를 봅니다. 이상 항목은 빨간색으로 표시됩니다. (2016년 1차 화면, 샘플 데이터)
SPC 모니터링 시스템 개발 배경
한국몰렉스는 전자부품(커넥터)을 만드는 회사로, 수입검사부터 스탬핑·도금·사출·조립 공정, 출하검사까지 측정값을 검사 데이터 입력 시스템에 쌓고 있었습니다. 문제는 그 데이터를 보는 쪽이었습니다. 관리도를 그리고 공정능력을 계산하고 판정 규칙을 적용하는 일이 엑셀 수작업 위주였고, 판정 알고리즘이 복잡해 담당자의 부담이 컸습니다.
한국몰렉스에는 자체 IT부서가 있었습니다. 그래도 개발을 외부에 맡긴 데에는 이유가 있었습니다. IT부서는 기존 시스템 운영만으로도 업무가 많았고, 생산 현장의 모니터링은 지금까지와 다른 시각의 소프트웨어가 필요하다고 봤습니다. 그래서 입력 시스템은 IT부서가 계속 운영하고, 그 데이터를 읽어 판정과 조치 기록을 맡는 모니터링 프로그램을 우리비엔씨가 따로 만드는 방식으로 정리했습니다.
검사 데이터 입력 시스템 연동 구조
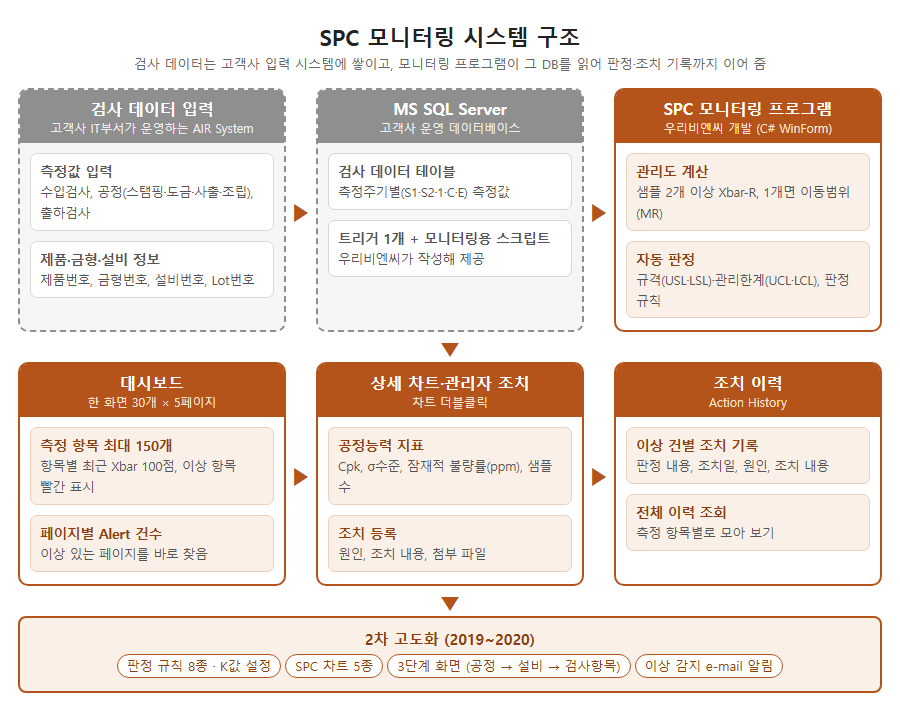
SPC 모니터링 시스템 구조. 회색은 고객사가 운영하는 영역, 주황색은 우리비엔씨가 개발한 영역입니다.
모니터링 프로그램은 고객사 MS SQL Server의 검사 데이터를 읽기만 하고, 입력 화면이나 업무 흐름은 건드리지 않습니다. 운영 DB에 더한 것은 모니터링용 테이블 트리거 1개와 전용 스크립트뿐이며, 둘 다 우리비엔씨가 작성해 IT부서에 전달했습니다. 데이터는 2~3시간 간격으로 쌓이고, 새 데이터가 들어오면 판정 규칙이 자동으로 적용됩니다.
실행 방법도 두 가지로 열어 두었습니다. 사용자가 바탕화면 아이콘으로 직접 실행할 수 있고, IT부서 프로그램에서 제품 키를 넘겨 해당 제품의 모니터링 화면을 바로 띄울 수도 있습니다. 설치는 Setup 파일로 배포했습니다.
1차 개발 화면 및 기능 (2016)
1. 측정 항목 150개 대시보드
메인 화면은 한 페이지에 측정 항목 30개를 격자로 놓고, 페이지 버튼 5개로 최대 150개 항목을 오갑니다. 항목마다 최근 Xbar 100점을 관리도로 그리고, 이상으로 판정된 항목은 제목과 테두리가 빨간색으로 바뀝니다. 페이지 버튼에는 Alert 건수가 붙어, 이상 항목이 있는 페이지는 빨간색, 모두 정상이면 초록색으로 표시됩니다. 150개를 하나씩 열어 볼 필요 없이 빨간 곳부터 확인하면 됩니다.
보고 싶은 범위는 검색 필터(Ctrl+F)로 좁힙니다.
| 필터 | 선택 항목 |
|---|---|
| 제품·설비 | 제품번호, 금형번호, 설비번호, 기준일자 |
| 측정주기 | 모두, S1, S2, 1, C, E |
| 공정 | 수입검사, 출하검사, 스탬핑, 도금, 사출, 조립 |
| 측정위치 | 제품별 측정위치 목록에서 여러 개 선택 |
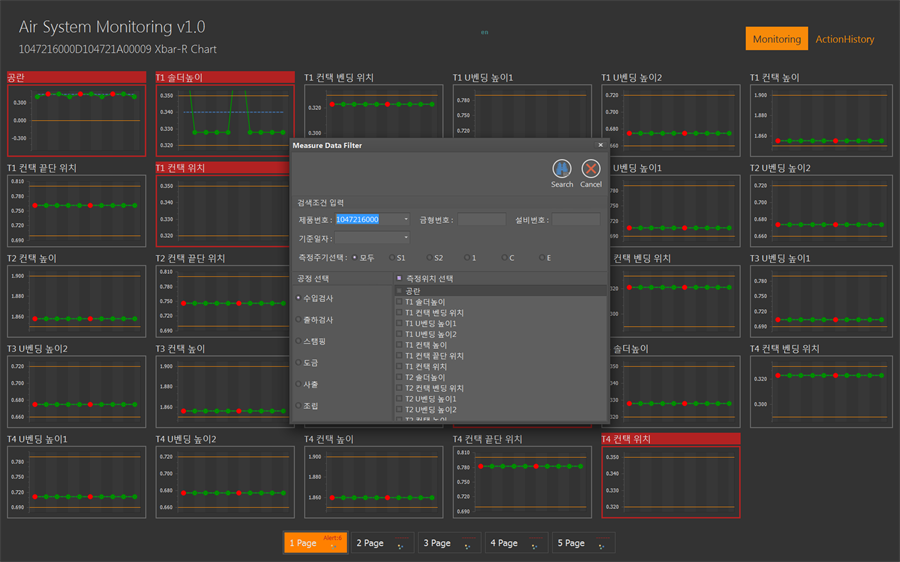
검색 필터 창. 제품·공정·측정주기·측정위치로 대시보드에 띄울 항목을 고릅니다. (2016년 1차 화면, 샘플 데이터)
2. 상세 차트 및 공정능력(Cpk)
대시보드에서 항목을 열면 상세 화면으로 넘어갑니다. 위쪽에 공정능력(Cpk), σ수준, 잠재적 불량률(ppm), 샘플 수가 나오고, 가운데에 Xbar 관리도, 아래에 그 항목의 조치 이력(Action History)이 붙습니다.
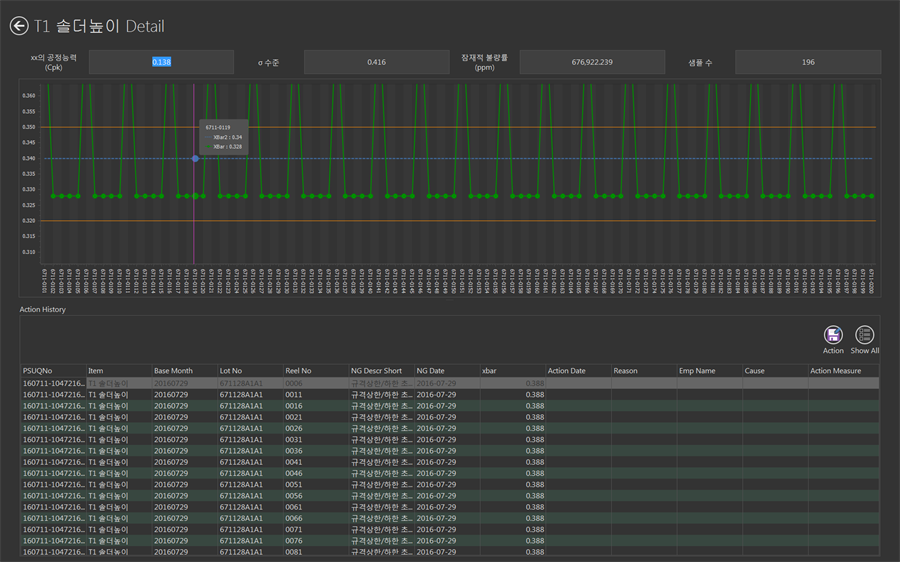
상세 화면. 공정능력 지표와 관리도, 조치 이력을 한 화면에서 봅니다. (2016년 1차 화면, 샘플 데이터)
공정능력 계산은 프로젝트에서 확정한 계산 규칙 문서를 그대로 프로그램으로 옮겼습니다. 측정 방식에 따라 계산식이 달라지는 부분이 엑셀에서 가장 손이 많이 가던 곳입니다.
| 경우 | 계산 방식 |
|---|---|
| 한 번에 샘플 2개 이상 측정 | Xbar-R 관리도 기준으로 공정능력 계산 |
| 한 번에 샘플 1개 측정 | 이동범위(MR)로 산포를 구해 계산 |
| 규격 상한만 있거나 하한만 있음 | Cpu, Cpl을 따로 계산 |
| Lot번호 처리 | Lot번호를 정해진 규칙에 따라 제조일로 변환 |
3. 이상 판정 및 조치 기록
판정 기준은 측정 항목마다 규격(USL·LSL)과 관리한계(UCL·LCL)를 마스터로 관리하고, 판정 규칙은 설정 화면(Ctrl+O)에서 골라 켜고 끄는 방식입니다. 규칙에 걸린 항목은 대시보드에서 빨간색으로 바뀌고, 관리자가 차트를 더블클릭하면 조치 화면이 열립니다. 여기서 원인, 조치 내용, 첨부 파일을 등록하면 조치 이력에 남아, 같은 항목에서 이상이 다시 났을 때 지난 조치를 바로 찾아볼 수 있습니다.
고객사와 정리한 화면 설계에서는 사용자를 작업자·검사자, 부서 관리자, PE·PQE·IQA·OQA 시스템 담당, 부서장의 네 층으로 나눠, 누가 이상을 확인하고 누가 조치를 기록하는지 역할을 구분했습니다.
2차 고도화 범위 (2019~2020)
1차 개발 뒤 한국몰렉스는 판정 규칙 추가, 차트 종류 확대, 이상 발생 시 e-mail 알림을 요청했습니다. 2019년 5월 기존 시스템 기능 업데이트를 견적했고, 같은 해 11월에는 화면 구조를 새로 짠 New AIR를 견적해 두 범위를 모두 진행했습니다. 2차 고도화는 2020년 2월에 마쳤습니다. 2차 화면은 공개할 수 있는 캡처가 없어 구성만 설명합니다.
판정 규칙(Test criteria) 8종
규칙마다 K값을 설정 화면에서 바꿀 수 있게 했습니다. 아래 기본값은 2차 계산 규칙 문서(2019년 10월) 기준입니다.
| No | 판정 규칙 | 기본 K값 |
|---|---|---|
| 1 | 1점이 중심선에서 Kσ를 넘음 | 3 |
| 2 | 연속 K점이 중심선 한쪽에 있음 | 8 |
| 3 | 연속 K점이 계속 증가하거나 계속 감소 | 6 |
| 4 | 연속 K점이 번갈아 오르내림 | 14 |
| 5 | K+1점 중 K점이 같은 쪽 2σ 밖 | 2 |
| 6 | K+1점 중 K점이 같은 쪽 1σ 밖 | 4 |
| 7 | 연속 K점이 1σ 안에 있음 | 15 |
| 8 | 연속 K점이 1σ 밖에 있음 | 8 |
SPC 차트 5종
관리도는 X-MR, Xbar-R, Me-R, Xbar-S, Histogram의 5종으로 늘렸고, 여러 차트를 함께 띄우는 Multi Chart Viewer로 봅니다. 차트에는 중심선 기준 1σ·2σ·3σ 선을 그어, 판정 규칙에 걸린 점이 어느 구간에 있는지 눈으로 확인할 수 있게 했습니다.
3단계 화면 구성
| 단계 | 화면 | 보는 내용 |
|---|---|---|
| 1단계 | Dashboard | 공정별·제품군별 현황. 공정 예: IQC, Stamping, Plating, Molding, Overmold, Assembly, OQC / 제품군 예: Socket, BtB, FFC/FPC, WtW/WtB, Auto, Power |
| 2단계 | 설비(MC)별 SPC Overview | 검사 상태(Done, 1시간 이내, Overdue)와 판정 결과(OK, OOC, OOS, Stop) |
| 3단계 | 검사항목별 SPC 차트 | 차트 5종과 판정 규칙 결과 |
OOC(Out of Control)는 관리한계를 벗어난 상태, OOS(Out of Spec)는 규격을 벗어난 상태를 뜻합니다. 공장 전체에서 설비 하나, 측정 항목 하나까지 세 번 만에 내려가도록 순서를 잡았습니다.
이상 감지 e-mail 알림 및 연동 범위
판정 규칙에 걸리면 고객사 메일 서버와 연동해 담당자에게 e-mail을 보냅니다. 다국어 언어팩 유지와 표준문서 시스템(QNet) 데이터 연동도 범위에 넣었습니다. 납품 산출물은 시스템 구성도, 사용자·설치 매뉴얼, ERD, 소스코드입니다.
구축 후 변화
1차와 2차를 거치면서 생산현황, 이상(장애)현황, 조치현황을 실시간으로 파악할 수 있게 되었습니다. 엑셀로 관리도를 다시 그리고 판정 규칙을 손으로 대조하던 일이 프로그램 안의 자동 판정으로 바뀌었고, 이상이 난 항목과 그에 대한 조치가 한 화면에 함께 남습니다.
한국몰렉스와는 이 프로젝트와 별도 계약으로 2018년에 FMEA·CP 표준문서 관리시스템(QNet)도 구축했습니다. 2차 고도화의 QNet 연동은 이 시스템과 이어지는 부분입니다. 자세한 내용은 한국몰렉스 FMEA·CP 표준문서 관리시스템 구축 사례에 정리했습니다.
프로젝트 개요
| 항목 | 1차 개발 | 2차 고도화 |
|---|---|---|
| 고객 | 한국몰렉스(유) · 전자부품(커넥터) 제조, 국내 사업장 적용 | |
| 기간 | 2016.06 ~ 2016.08 | 2019.05 ~ 2020.02 |
| 주요 범위 | 기존 SQL Server DB 분석, 측정 항목 150개 대시보드, Xbar-R 관리도, Cpk·σ수준·ppm, 판정 규칙 설정, 관리자 조치·조치 이력, 검색 필터 | 판정 규칙 8종(K값 설정), SPC 차트 5종, 1σ·2σ·3σ 선, 3단계 화면, e-mail 알림, 다국어 언어팩, QNet 데이터 연동 |
| 연동 방식 | 고객사 검사 데이터 입력 시스템(AIR System)의 MS SQL Server를 읽음, 운영 DB에는 트리거 1개와 전용 스크립트만 추가 | |
| 개발 환경 | Visual Studio 2012 C# WinForm, .NET Framework 4.0, DevExpress, Setup 배포 | Visual Studio 2015 C# WinForm, .NET Framework 4.0 이상, DevExpress |
| 산출물 | 설치 파일, 설치·실행 안내서 | 시스템 구성도, 사용자·설치 매뉴얼, ERD, 소스코드 |
| 이 글에 싣지 않은 것 | 계약 금액, 고객사 담당자 이름, 사업장 이름, 실제 생산·측정 데이터 (본문 화면은 2016년 1차 화면의 샘플 데이터) | |
자주 묻는 질문
Q. SPC 모니터링 시스템은 엑셀 관리도와 무엇이 다른가요?
엑셀은 데이터를 내려받아 관리도를 그리고 판정 규칙을 대조하는 일을 사람이 반복해야 합니다. SPC 모니터링 시스템은 검사 데이터가 쌓이면 관리도, 공정능력(Cpk), 판정을 자동으로 계산해 이상 항목만 표시하고, 조치 기록까지 같은 화면에 남깁니다. 한국몰렉스 사례에서는 측정 항목 최대 150개를 한 프로그램에서 보도록 했습니다.
Q. 이미 쓰는 생산·검사 시스템이 있어도 모니터링 프로그램을 붙일 수 있나요?
붙일 수 있습니다. 이 프로젝트도 고객사 IT부서가 운영하는 입력 시스템은 그대로 두고, 그 SQL Server 데이터를 읽는 모니터링 프로그램을 따로 만들었습니다. 운영 DB에는 트리거 1개와 전용 스크립트만 더했기 때문에 기존 시스템 운영에 주는 영향을 줄일 수 있었습니다.
Q. 판정 규칙은 회사 기준에 맞게 바꿀 수 있나요?
2차 고도화에서는 판정 규칙 8종마다 K값을 설정 화면에서 바꿀 수 있게 했습니다. 예를 들어 “연속 8점이 중심선 한쪽”을 “연속 9점”으로 바꾸는 식입니다. 규격과 관리한계도 측정 항목별 마스터로 관리하므로, 품질 기준이 바뀌면 화면에서 고칩니다.
Q. 샘플이 하나씩만 측정되는 항목도 관리도로 볼 수 있나요?
볼 수 있습니다. 한 번에 샘플을 2개 이상 재는 항목은 Xbar-R 관리도로, 1개만 재는 항목은 이동범위(MR)를 쓰는 X-MR 관리도로 계산하도록 나눴습니다. 규격 상한이나 하한 한쪽만 있는 항목은 Cpu·Cpl을 따로 계산합니다.
함께 보면 좋은 개발 사례
- FMEA·CP 표준문서 관리시스템 구축 사례 (한국몰렉스)
- 장비 모니터링 프로그램 개발, 데이터 받는 방식 3가지
- 생산관리 프로그램 개발 사례, 수주부터 월 마감까지
- 시험결과 데이터베이스 시스템 구축, 자동차 연비 시험실 사례
- 융착 데이터 관리 프로그램 사례: 초순수 배관 비드 검수
작성: 우리비엔씨 대표 이완종 (KOSA 특급기술자)
홈페이지: https://www.wooribnc.com
연락처: 070-4809-7769 // 0 1 0 - 5 1 7 7 - 8 0 5 5
이메일: admin@wooribnc.com // lwjvegas@gmail.com
- KOSA 소프트웨어사업자 등록업체
- KOSA 소프트웨어기술자경력 특급기술자, 정보처리기사
- 가천대학교 가족회사 협약업체
Tags: #SPC모니터링시스템 #생산공정모니터링 #공정품질모니터링 #관리도프로그램 #Xbar-R관리도 #공정능력Cpk #한국몰렉스 #DevExpress #우리비엔씨
